Os gabinetes de equipamentos industriais fazem muito mais do que cobrir componentes internos. Eles protegem sistemas elétricos, conjuntos mecânicos e instrumentos sensíveis contra poeira, contato acidental e exposição ambiental. Suas dimensões também afetam a montagem, a ventilação, o roteamento de cabos, o acesso para manutenção e a forma como uma máquina inteira se encaixa. Para os fabricantes de equipamentos, acertar esses detalhes exige uma coordenação cuidadosa entre projeto e fabricação.
Um gabinete personalizado pode envolver painéis planos, suportes de montagem, flanges dobrados, juntas soldadas, furos de fixação e superfícies externas acabadas. Cada recurso deve funcionar com os demais, o que torna a sequência de fabricação uma parte importante do projeto. O corte a laser fornece uma maneira flexível de produzir os perfis iniciais de chapa metálica, enquanto as operações subsequentes de formação, união e acabamento transformam esses perfis em montagens funcionais.
Para projetos OEM, trabalhar com um parceiro de fabricação que possa coordenar essas operações ajuda a reduzir transferências desnecessárias e facilita a resolução de problemas de projeto antes que afetem a produção.
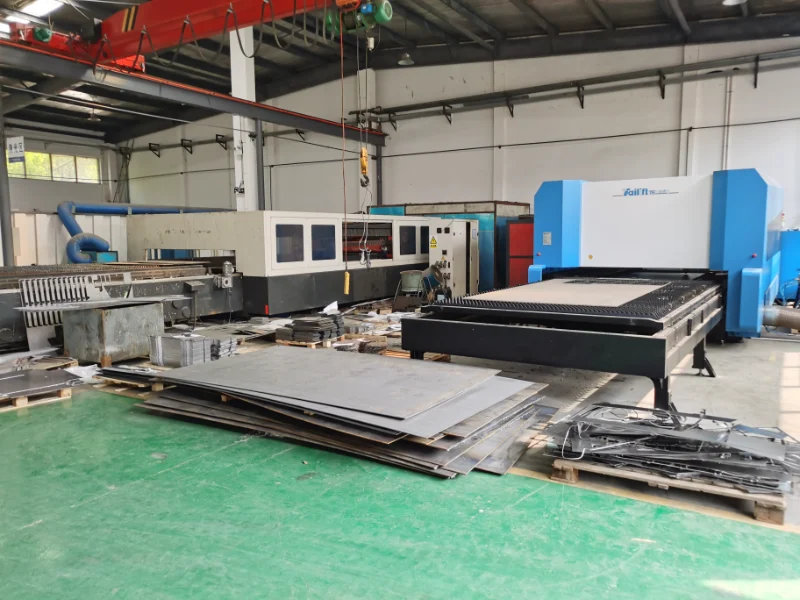
Os gabinetes dos equipamentos variam consideravelmente de acordo com a aplicação pretendida. Um gabinete de controle industrial pode exigir furos de montagem e aberturas posicionados com precisão para interruptores, displays e prensa-cabos. Um gabinete de compressor pode precisar de painéis estruturais, aberturas de serviço e recursos que acomodem vibrações e manutenção de rotina. As novas carcaças de equipamentos de energia podem ter requisitos específicos para posicionamento de componentes, proteção e acesso à montagem.
Essas diferenças influenciam a seleção do material, a espessura da chapa, a geometria do corte, as tolerâncias de dobra e os métodos de união. Um projeto que funciona bem para uma simples cobertura protetora pode não ser adequado para um invólucro resistente ou um gabinete contendo componentes elétricos dispostos de maneira próxima.
Os fabricantes devem, portanto, avaliar um invólucro como uma estrutura completa, em vez de tratar cada painel como uma parte independente. Os locais dos furos devem estar alinhados com os componentes de montagem, as bordas devem se encontrar corretamente e as seções dobradas devem fornecer as folgas pretendidas. Se essas relações não forem consideradas antecipadamente, poderão ser necessários ajustes durante a montagem.
Na Hehua Machinery Technology (Kunshan) Co., Ltd., a fabricação de chapas metálicas personalizadas oferece suporte a aplicações em máquinas industriais, componentes automotivos, transporte ferroviário, aeroespacial, energia eólica, energia nuclear, equipamentos semicondutores e novos equipamentos de energia. A revisão da aplicação pretendida e dos requisitos de montagem ajuda a estabelecer uma rota de fabricação apropriada para cada projeto.
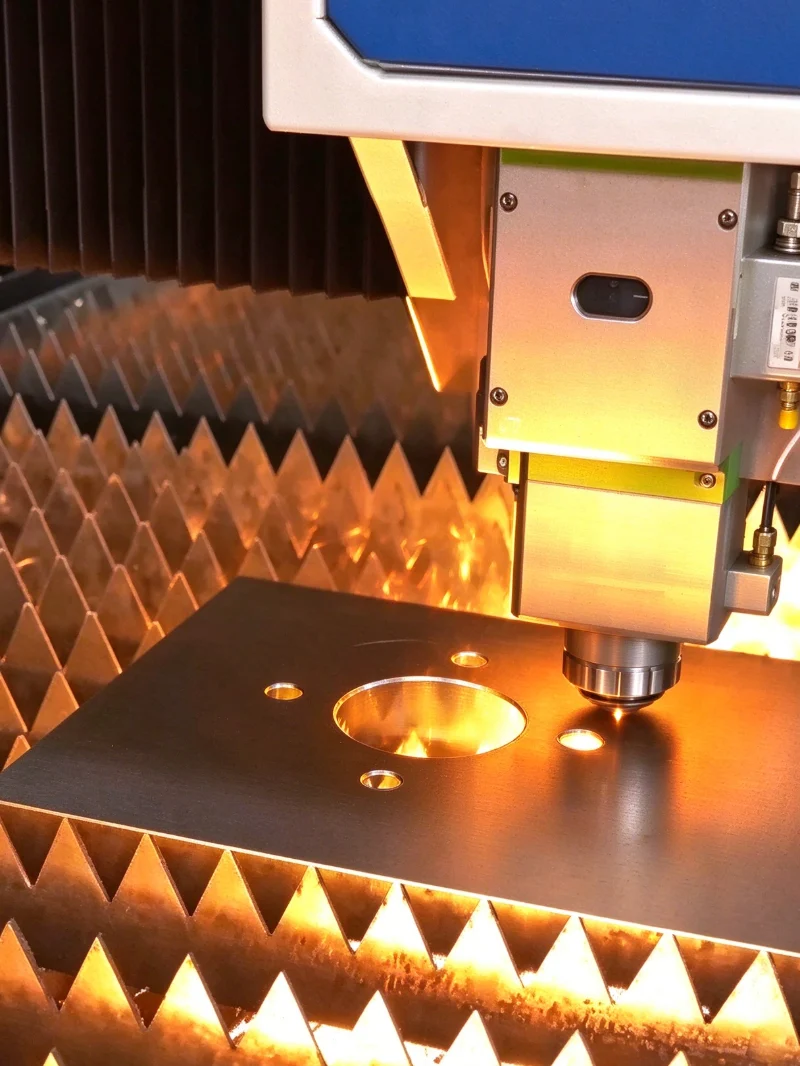
A primeira etapa importante em muitos projetos de gabinetes é cortar chapas metálicas nos perfis necessários. O corte a laser é adequado para produzir contornos externos, furos de montagem, ranhuras, aberturas de acesso e outros recursos detalhados diretamente de desenhos de engenharia.
Comparado com processos que exigem ferramentas dedicadas para cada perfil, o corte a laser oferece flexibilidade quando os projetos mudam ou quando um projeto inclui vários componentes personalizados. Também pode acomodar formas complexas que seriam difíceis de produzir com eficiência usando métodos de corte mais simples.
Contudo, um processo de corte adequado começa com um design adequado. Os engenheiros devem considerar a relação entre a espessura da chapa e o tamanho do recurso, o espaçamento entre os furos, as dimensões das ranhuras estreitas e a distância entre as aberturas e as linhas de dobra. Recursos pouco espaçados ou seções estreitas podem exigir revisão adicional para evitar comprometer a peça acabada.
A seleção do material também afeta o plano de corte. A Hehua processa materiais de chapa metálica, incluindo aço laminado a frio SPCC, aço galvanizado SGCC e SECC, aço inoxidável 304 e 316 e alumínio. A faixa de espessura de processamento declarada é de 0,5 mm a 12 mm, permitindo que diferentes requisitos estruturais e de materiais sejam atendidos dentro de suas capacidades de fabricação de chapas metálicas.
Para painéis de fechamento, o objetivo não é simplesmente reproduzir um contorno bidimensional. As peças cortadas também devem fornecer as interfaces corretas para dobra, fixação, soldagem e montagem final.
A seleção do material deve refletir as condições de trabalho do equipamento, os requisitos estruturais e as expectativas de aparência.
O aço laminado a frio é uma opção prática para muitos gabinetes industriais e caixas de proteção. Sua adequação para uma aplicação específica depende da resistência necessária, da espessura da chapa e da proteção contra corrosão. Onde o invólucro for exposto à umidade ou outras condições corrosivas, o aço galvanizado ou o aço inoxidável podem ser mais apropriados.
Classes de aço inoxidável como 304 e 316 são usadas onde a resistência à corrosão e a durabilidade são importantes. O grau específico deve ser selecionado de acordo com o ambiente e os requisitos aplicáveis do projeto, em vez de presumir que todo o aço inoxidável tem desempenho idêntico.
A chapa de alumínio é útil quando a redução do peso do componente é uma prioridade. Pode ser utilizado em coberturas leves, painéis, suportes e outras estruturas de equipamentos, desde que suas propriedades mecânicas atendam às necessidades da aplicação.
A escolha do material também influencia as operações subsequentes. Diferentes materiais requerem parâmetros de corte, tolerâncias de dobra, procedimentos de soldagem e métodos de acabamento apropriados. Um tratamento de superfície adequado para um material pode não ser adequado para outro.
Durante o planejamento do projeto, os compradores devem especificar o tipo e a espessura do material no desenho, juntamente com quaisquer requisitos de resistência à corrosão, aparência da superfície ou rastreabilidade. Isto dá à equipe de fabricação uma base clara para revisar o projeto e selecionar processos compatíveis.
Uma vez cortados os perfis, a dobra CNC transforma as folhas planas nas formas tridimensionais necessárias para o gabinete. Paredes laterais, flanges de montagem, bordas de reforço e curvas de retorno podem fornecer suporte estrutural e estabelecer as interfaces necessárias para a montagem.
A precisão da dobra depende de vários fatores, incluindo propriedades do material, espessura da chapa, raio de dobra, ferramentas e o ângulo especificado no desenho. O retorno elástico pode fazer com que o material retorne parcialmente à sua forma original após a remoção da força de flexão. Se este efeito não for considerado, o ângulo final ou as dimensões globais podem diferir da geometria pretendida.
Os projetistas também devem verificar possíveis interferências entre curvas, furos e recursos adjacentes. Um furo posicionado muito próximo de uma curva pode distorcer durante a conformação, enquanto um flange mal planejado pode obstruir um fixador ou impedir que um painel se encaixe em seu componente correspondente.
Por esta razão, o corte e a dobra a laser devem ser planejados em conjunto. A localização de cada recurso de corte deve levar em conta a operação de conformação subsequente, e a geometria completa deve ser verificada em relação aos requisitos de montagem do invólucro.
A Hehua fornece serviços de dobra CNC e formação de chapas metálicas relacionadas, além de corte. Sua tolerância dimensional de flexão CNC declarada é de ±0,05 a ±0,1 mm, com uma tolerância de ângulo de flexão de ±0,5°, sujeita à peça aplicável e às condições de processamento. Estes números fornecem uma referência técnica para discussões do projeto, enquanto os requisitos reais devem ser confirmados através da revisão do desenho.
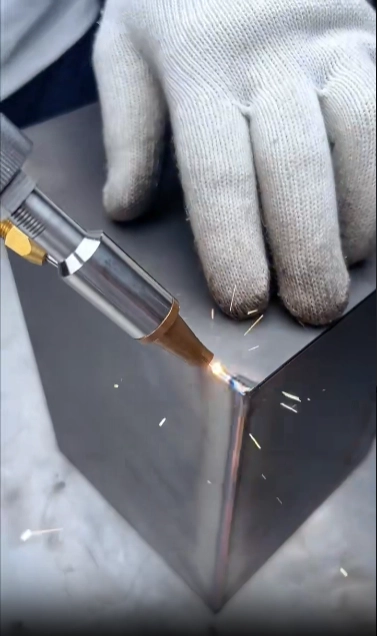
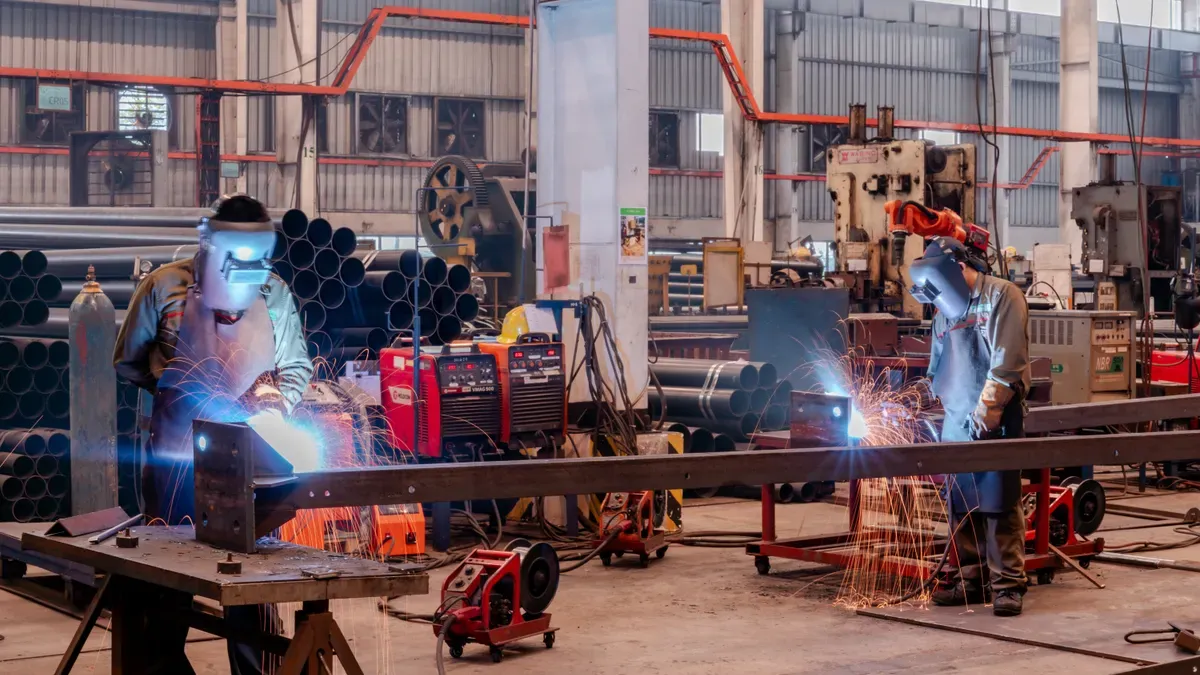
Após a formação, os painéis do gabinete e os componentes de suporte são unidos de acordo com o projeto do produto. O método apropriado pode envolver rebites, fixadores autofixantes, porcas de rebite, soldagem TIG, soldagem MIG ou fixação mecânica.
A escolha depende da estrutura do gabinete, dos requisitos de acesso, da facilidade de manutenção, da aparência e das condições operacionais esperadas. Uma tampa removível pode precisar de pontos de fixação roscados, enquanto uma caixa estrutural unida permanentemente pode exigir costuras soldadas ou conexões reforçadas.
O planejamento da montagem deve levar em conta a ordem em que os componentes são instalados. Pode ser necessário instalar suportes internos, placas de montagem e peças de reforço antes de o gabinete ser fechado. Se o acesso for restrito muito cedo no processo, os trabalhadores poderão ter dificuldade em posicionar os fixadores ou completar as soldas de forma consistente.
A soldagem também pode introduzir distorção relacionada ao calor. Para montagens com requisitos dimensionais rígidos, o projeto do acessório, a sequência de soldagem e os pontos de verificação de inspeção devem ser considerados antes da produção. As interfaces críticas podem precisar ser medidas após a união, em vez de depender apenas das dimensões dos painéis cortados individuais.
A fabricação integrada facilita a coordenação dessas operações porque os requisitos de corte, conformação e união podem ser revisados como partes da mesma montagem. Ele também fornece um caminho mais claro para lidar com alterações de projeto quando os resultados do protótipo revelam um problema de ajuste ou acesso.
O acabamento superficial afeta tanto a aparência quanto o desempenho do gabinete de um equipamento. Dependendo do material e da aplicação, as opções podem incluir revestimento em pó, pintura líquida, escovação, polimento, anodização, galvanização, passivação ou outros tratamentos adequados.
O acabamento deve ser selecionado de acordo com o ambiente operacional e a aparência desejada. Invólucros externos podem precisar de proteção adicional contra corrosão, enquanto os painéis expostos podem exigir cor, textura ou direção de fibra escovada consistentes. Os componentes de alumínio destinados à anodização necessitam de um material compatível e de um processo de preparação de superfície.
Antes do acabamento, as bordas cortadas e as superfícies formadas devem ser verificadas quanto a rebarbas, arranhões, deformações e outros defeitos que possam afetar o resultado final. Verificações dimensionais também podem ser necessárias antes do revestimento, especialmente onde furos, interfaces de fixadores ou componentes de ajuste justo devem permanecer funcionais após o tratamento.
A inspeção final deve verificar se o invólucro montado atende ao desenho aprovado e aos requisitos de qualidade. As verificações típicas incluem dimensões gerais, posições dos furos de montagem, geometria da dobra, condição da junta, aparência da superfície e ajuste da montagem. Para projetos com requisitos específicos de documentação, relatórios dimensionais e registros de inspeção de aparência podem apoiar a aceitação do cliente.
A Hehua segue um sistema de gestão de qualidade certificado pela ISO 9001 e também possui a certificação do sistema de qualidade automotiva IATF 16949 e a certificação EN 15085 para veículos ferroviários e soldagem de componentes. Seus processos de qualidade incluem inspeção do primeiro artigo, verificações em processo e inspeção dimensional de recursos importantes. Testes adicionais podem ser discutidos quando exigido pela aplicação.
Construir um protótipo antes de lançar um gabinete personalizado em plena produção ajuda a confirmar se o projeto funciona conforme o esperado. Os engenheiros podem inspecionar o encaixe entre os painéis, verificar os pontos de montagem, avaliar o acesso para instalação e manutenção e identificar possíveis interferências entre os componentes.
Quando um problema é encontrado, o desenho pode ser revisado antes que o mesmo problema afete um lote maior. A avaliação do protótipo também pode ajudar a determinar se o material selecionado, a geometria da dobra, o método de união e o acabamento superficial são adequados para a aplicação pretendida.
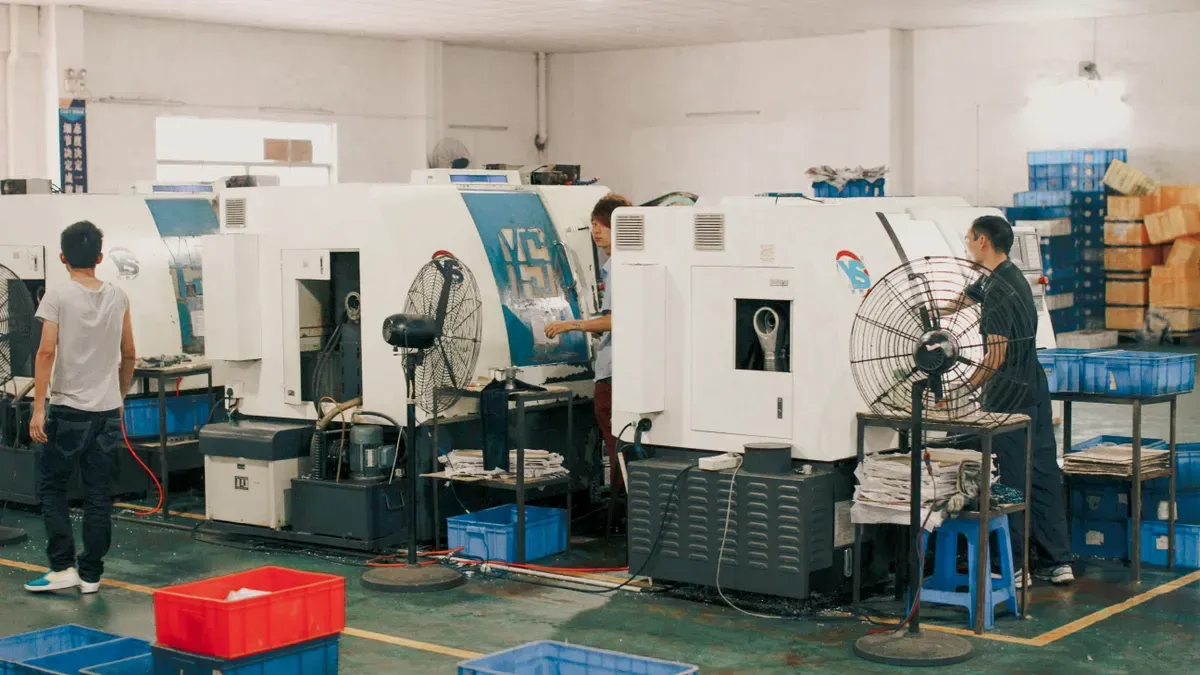
A Hehua apoia projetos desde o desenvolvimento de protótipos e produção experimental de pequenos lotes até a produção em massa. A empresa opera uma fábrica de mais de 17.800 metros quadrados e tem mais de 160 funcionários. Sua equipe técnica apoia a revisão de desenhos e a coordenação de fabricação, enquanto seu sistema de gerenciamento de produção ajuda a coordenar informações de projetos, compras, estoque e produção.
Para uma revisão técnica inicial, os compradores devem fornecer os desenhos 2D mais recentes e, quando disponíveis, arquivos CAD 3D em formatos como STEP ou IGES. A submissão deve identificar o material, espessura, dimensões críticas, acabamento superficial, requisitos de união e quantidade de produção esperada. Se o gabinete precisar se ajustar ao equipamento existente, as dimensões de referência e as informações dos componentes correspondentes também serão úteis.
Esses detalhes permitem que a equipe de fabricação avalie o projeto proposto, identifique possíveis problemas de produção e determine a sequência apropriada do processo antes do início do trabalho.
O sucesso do gabinete de um equipamento depende de mais do que a qualidade dos painéis cortados. A seleção do material, a precisão do perfil, a dobra, a união, o acabamento e a inspeção final devem trabalhar juntos para produzir um componente que se adapte ao equipamento e desempenhe a função pretendida.
Ao planejar essas etapas como um processo coordenado, os fabricantes OEM podem abordar os riscos do projeto mais cedo, melhorar a consistência da montagem e estabelecer requisitos de qualidade mais claros para pedidos repetidos. O corte a laser fornece a geometria inicial, enquanto as operações de fabricação subsequentes determinam o quão bem as peças individuais se tornam um invólucro completo.
fornece fabricação integrada de chapas metálicas para gabinetes de equipamentos personalizados, chassis, caixas de proteção, suportes e outros componentes metálicos industriais. Com recursos que abrangem corte, conformação, união, acabamento e inspeção, a empresa oferece suporte aos clientes desde a revisão inicial do projeto até a validação de protótipos e fabricação em lote.
Para o seu próximo projeto de gabinete, prepare antecipadamente os desenhos de engenharia e as especificações de materiais, identifique as dimensões que são críticas para a montagem e revise toda a sequência de fabricação antes da produção. Esta abordagem ajuda a garantir que o gabinete acabado atenda aos requisitos de projeto e às demandas práticas do equipamento no qual será instalado.

 EndereçoNº 66 Xingpu Road, cidade de Lujia, cidade de Kunshan, edifícios da fábrica 3 e 4
 pt
 English
 繁体中文
 Italian
 Spanish
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Estonian
 Arabic
 Indonesian


 Mensagem