Ao projetar peças metálicas para equipamentos industriais, um pequeno desvio dimensional pode criar problemas posteriormente na produção. Os furos podem não estar alinhados com os pontos de montagem, os painéis do gabinete podem deixar espaços irregulares e as peças que parecem aceitáveis individualmente podem não se encaixar durante a montagem. Estas questões são especialmente importantes quando se trabalha com chapas de aço inoxidável e alumínio, onde as propriedades do material e a geometria da peça podem influenciar o resultado final.
Compreender os fatores por trás das tolerâncias do corte a laser ajuda os engenheiros a preparar desenhos mais práticos, selecionar materiais adequados e estabelecer requisitos de inspeção realistas antes do início da produção. Para compradores OEM, esse conhecimento também facilita a comunicação das expectativas técnicas com um parceiro de fabricação de chapas metálicas.
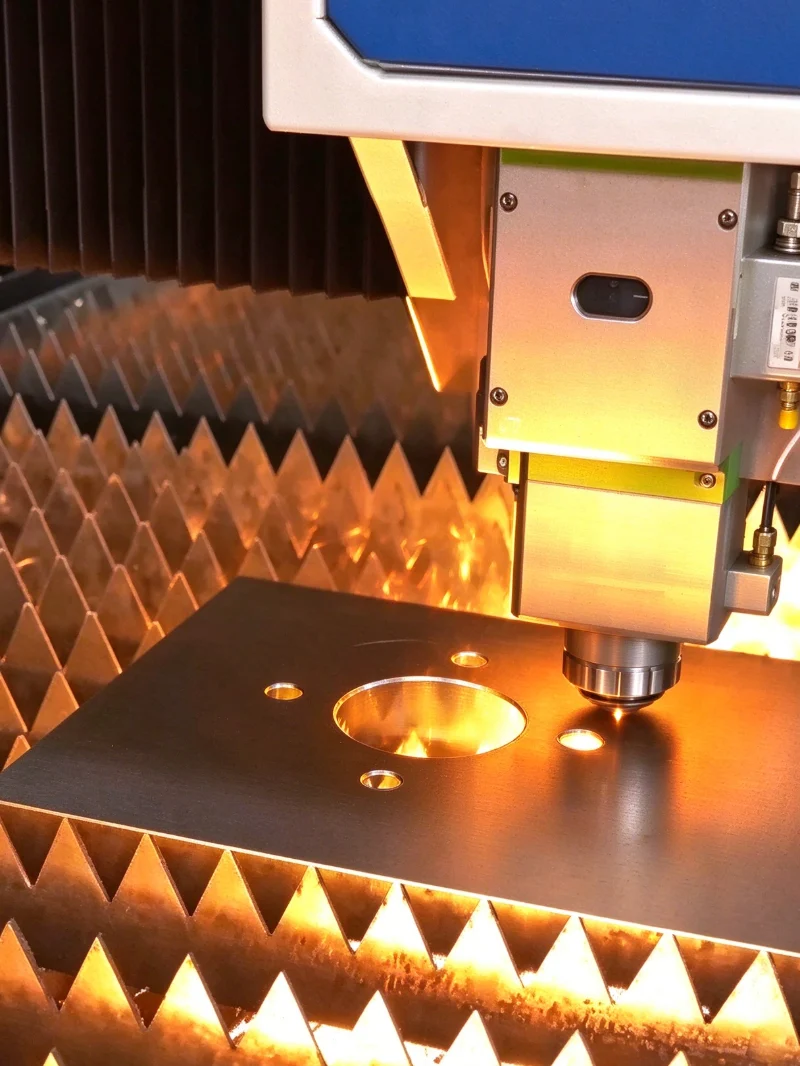
A tolerância de corte a laser refere-se à diferença permitida entre uma dimensão especificada em um desenho de engenharia e a dimensão real da peça acabada. Ele determina até que ponto uma aresta de corte, furo, ranhura ou perfil externo deve corresponder ao projeto.
Por exemplo, se um desenho especificar uma dimensão de 100 mm com uma tolerância de ±0,05 mm, a dimensão medida aceitável variaria de 99,95 mm a 100,05 mm. Se esta tolerância é apropriada depende da função do recurso, do material, da espessura da chapa e das condições de corte.
Nem todos os recursos exigem o mesmo nível de precisão. Um orifício de montagem que localiza um componente crítico pode precisar de um controle mais rígido do que uma borda externa coberta por outro painel. Aplicar tolerâncias desnecessariamente rígidas a todas as dimensões pode complicar a fabricação e a inspeção sem melhorar o produto acabado.
Um desenho prático deve identificar claramente as dimensões críticas e distingui-las das dimensões gerais. Isso permite que as equipes de engenharia e produção concentrem os recursos de inspeção nos recursos mais importantes para ajuste, funcionamento e montagem.
O aço inoxidável e o alumínio são amplamente utilizados na fabricação industrial de chapas metálicas, mas suas propriedades físicas criam diferentes considerações de processamento.
O aço inoxidável é valorizado por sua resistência à corrosão, resistência e durabilidade. Classes como 304 e 316 são comumente selecionadas para gabinetes de equipamentos, tampas de proteção e componentes expostos a ambientes operacionais exigentes. Durante o corte a laser, os parâmetros de corte devem corresponder ao tipo e espessura do material para obter uma borda limpa e resultados dimensionais consistentes.
O alumínio é mais leve e oferece resistência à corrosão e condutividade térmica úteis. Muitas vezes é selecionado para carcaças leves, painéis estruturais, suportes e componentes de equipamentos onde a redução de massa é importante. Suas características térmicas e condição superficial influenciam o processo de corte, portanto configurações adequadas para aço inoxidável não devem ser aplicadas automaticamente ao alumínio.
Para ambos os materiais, a precisão depende de mais coisas do que do próprio laser. A planicidade da chapa, a consistência da espessura, a condição do material, a velocidade de corte, a entrada de calor, a geometria da peça e a estabilidade da configuração de produção podem afetar as dimensões acabadas.
Na Hehua Machinery Technology (Kunshan) Co., Ltd., a seleção de materiais e os requisitos de desenho são considerados parte de um processo mais amplo de fabricação de chapas metálicas. Combinar o método de corte com o design do material e do componente ajuda a estabelecer um ponto de partida mais confiável para dobra, soldagem e montagem subsequentes.
A espessura da chapa é um dos primeiros fatores que os engenheiros devem considerar ao definir os requisitos de corte a laser. As capacidades de processamento de chapas metálicas da Hehua cobrem espessuras de 0,5 mm a 12 mm, incluindo aço laminado a frio, aço galvanizado, aço inoxidável e chapa de alumínio.
Contudo, uma faixa de espessura processável não significa que todas as peças dentro dessa faixa atingirão a mesma tolerância. Chapas finas podem ser mais suscetíveis a movimentos ou distorções durante o manuseio, enquanto chapas mais grossas podem exigir parâmetros de corte diferentes para manter a qualidade da borda e a consistência dimensional.
A geometria da peça também é importante. Componentes longos e estreitos, furos pouco espaçados, fendas pequenas, cantos internos afiados e perfis complexos podem apresentar desafios diferentes dos painéis retangulares simples. As características posicionadas próximas umas das outras podem ser afetadas pelo acúmulo de calor, enquanto seções estreitas podem ser mais sensíveis à deformação.
Ao preparar um desenho, os engenheiros devem considerar a relação entre a espessura da chapa e o tamanho do recurso. Os diâmetros dos furos, larguras das ranhuras, raios dos cantos e distâncias entre recursos adjacentes devem ser revisados em relação ao processo de fabricação pretendido, em vez de especificados de forma independente.
Para peças complexas, uma revisão de engenharia antes da produção pode identificar possíveis problemas de corte e conformação. Ajustar a posição ou geometria de um recurso no estágio de projeto pode ser mais eficaz do que tentar corrigir um problema dimensional após a fabricação das peças.
A capacidade de tolerância dimensional declarada de corte a laser da Hehua é de ±0,03 a ±0,05 mm, dependendo do componente e das condições de processamento aplicáveis. Isto fornece uma referência útil para projetos que exigem controle dimensional rigoroso.
A tolerância final deverá, no entanto, ser confirmada para o desenho real. O tipo de material, a espessura, o tamanho geral da peça, a complexidade do contorno, a localização do recurso e o método de inspeção podem influenciar se um requisito específico é prático.
Também é importante distinguir as tolerâncias de corte a laser das tolerâncias de um conjunto fabricado completo. Um painel plano pode atingir suas dimensões especificadas após o corte, mas a dobra, a soldagem e a montagem subsequentes podem introduzir variações dimensionais adicionais.
Por exemplo, um gabinete de equipamento pode conter vários furos de montagem e flanges dobrados. As posições dos furos devem estar alinhadas com os componentes correspondentes, enquanto os ângulos do flange e as dimensões gerais devem permanecer dentro dos requisitos de montagem. O cumprimento da tolerância de corte por si só não garante que o invólucro completo se encaixe corretamente.
É por isso que o planejamento de tolerâncias deve considerar toda a sequência de fabricação. Para peças que requerem diversas operações, a revisão do desenho deve identificar interfaces críticas e estabelecer como cada processo contribui para as dimensões finais.
A inspeção verifica se a peça acabada atende aos requisitos definidos no desenho de engenharia. O método apropriado depende do tamanho do componente, da complexidade da sua geometria e da importância das dimensões que estão sendo verificadas.
As atividades comuns de inspeção para peças de chapa metálica cortadas a laser incluem:
l Verificando as dimensões externas e o comprimento ou largura total em relação ao desenho.
l Medição de diâmetros de furos, larguras de ranhuras e distâncias entre recursos críticos.
l Examinar as bordas cortadas em busca de rebarbas, irregularidades e defeitos visíveis.
l Verificar a espessura do material e confirmar se o material fornecido corresponde ao grau especificado.
l Revisar dimensões críticas novamente após dobramento ou outras operações quando elas afetarem a montagem final.
Para componentes complexos, a inspeção da máquina de medição por coordenadas (CMM) pode ajudar a verificar múltiplas dimensões em relação ao desenho de engenharia. A inspeção do primeiro artigo é particularmente útil ao introduzir uma nova peça ou alterar seu design, pois permite que a equipe identifique problemas dimensionais antes de prosseguir com uma produção maior.
O processo de controle de qualidade de chapa metálica da Hehua inclui inspeção dimensional do primeiro artigo, verificações em processo e inspeção das principais dimensões de flexão. Relatórios dimensionais e registros de inspeção de aparência podem apoiar os requisitos de aceitação do cliente.
O plano de inspeção deve ser acordado antes da produção, especialmente para peças com tolerâncias restritas ou interfaces de montagem exigentes. Requisitos claros reduzem a incerteza sobre como as dimensões serão medidas e quais resultados determinarão a aceitação.
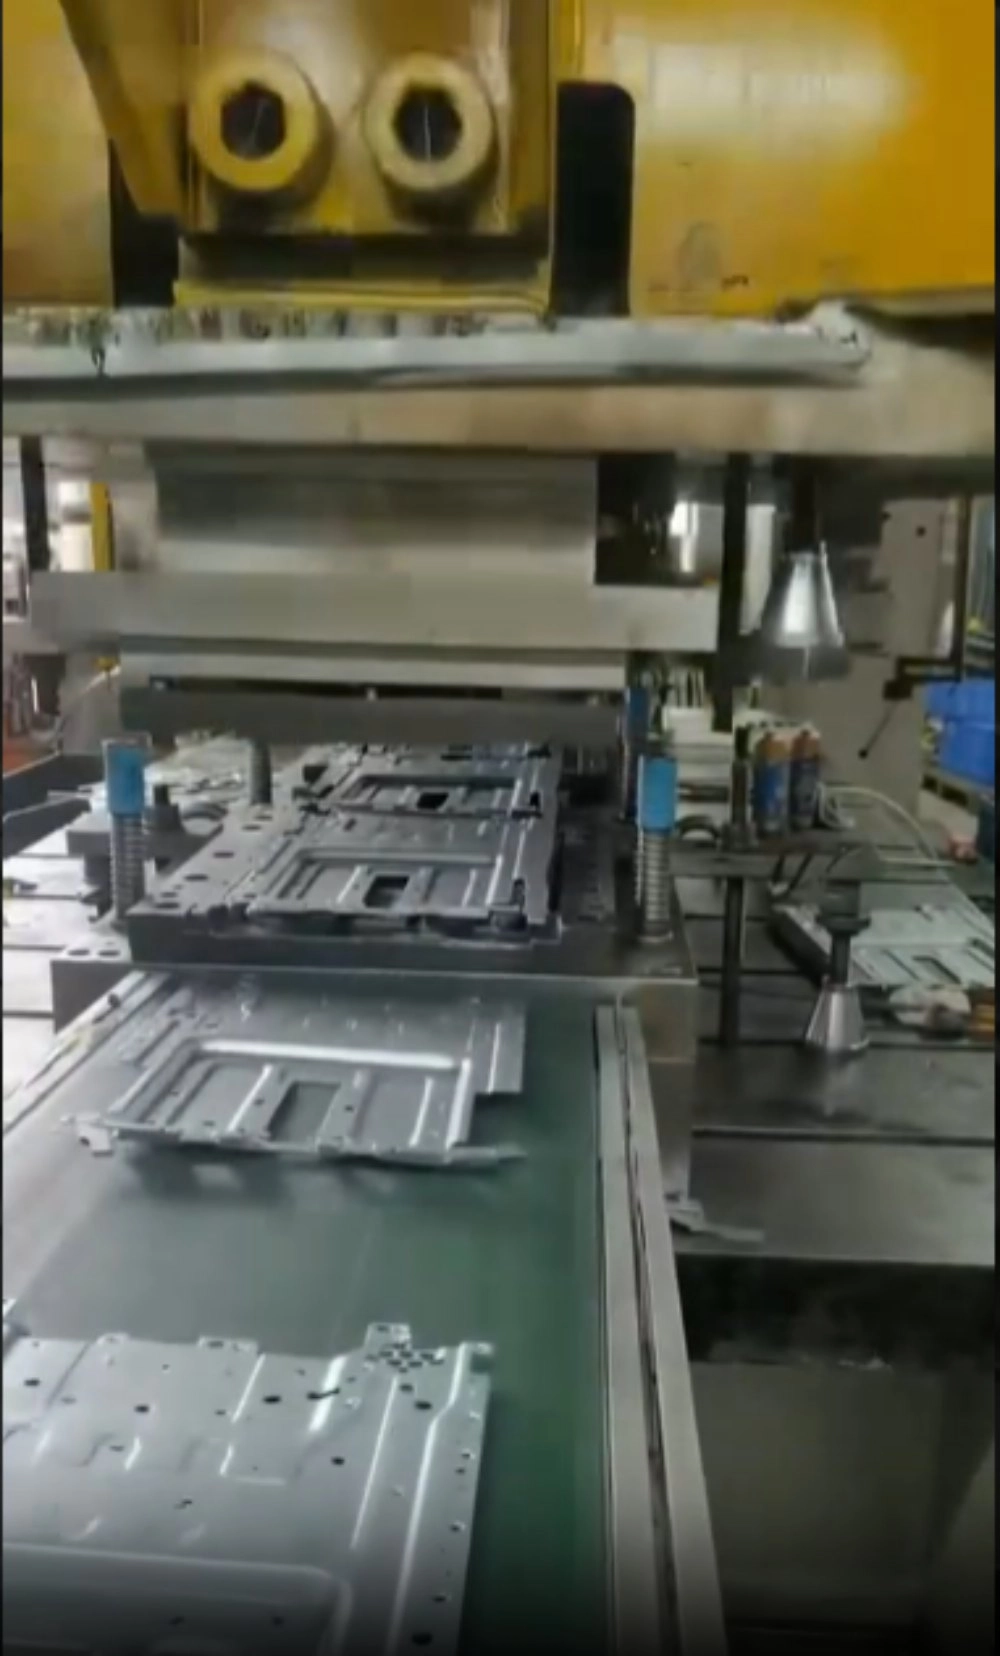
O corte a laser geralmente é apenas o primeiro estágio na produção de um componente de chapa metálica acabado. Após o corte, as peças podem passar por dobra CNC, estampagem, rebitagem, soldagem, rebarbação e tratamento de superfície antes da montagem final.
Cada operação pode afetar as dimensões ou a aparência. A flexão introduz retorno elástico, que pode influenciar os ângulos do flange e as dimensões gerais. A soldagem pode causar distorção térmica localizada, especialmente quando vários componentes são unidos em um gabinete ou conjunto estrutural. O acabamento da superfície também pode afetar a aparência, a cobertura das bordas ou o ajuste de componentes muito próximos.
Por esta razão, as dimensões críticas devem ser avaliadas no contexto da peça acabada e não apenas na fase de corte. Um furo de montagem localizado perto de uma dobra, por exemplo, pode exigir atenção especial porque a operação de dobra pode afetar a geometria circundante.
A Hehua oferece suporte à fabricação integrada de chapas metálicas, incluindo corte a laser, dobra CNC, rebitagem, soldagem, montagem e tratamentos de superfície, como revestimento em pó, escovação e anodização. A coordenação dessas operações ajuda a manter os requisitos de fabricação alinhados durante todo o processo de produção.
Ao solicitar um orçamento, os compradores devem fornecer os desenhos de engenharia mais recentes, identificar as dimensões críticas, especificar o material e a espessura e descrever quaisquer requisitos de acabamento superficial ou montagem. Arquivos tridimensionais nos formatos STEP ou IGES também podem ajudar os engenheiros a compreender geometrias complexas e revisar possíveis problemas de fabricação.
Um desenho claro dá ao fabricante uma base prática para avaliar a viabilidade, planejar a produção e inspecionar as peças acabadas. Antes de lançar um projeto, os engenheiros devem verificar se o tipo e a espessura do material estão especificados, se as dimensões críticas estão claramente identificadas e se as tolerâncias exigidas refletem as necessidades funcionais reais.
É igualmente importante considerar como a peça será montada. Interfaces de montagem, painéis correspondentes, locais de fixação e posições de dobra devem ser revisados em conjunto. Quando várias peças formam uma montagem maior, a verificação do relacionamento entre os componentes individuais pode evitar problemas que não seriam aparentes na inspeção de cada peça separadamente.
Para novos projetos, a produção de protótipos oferece uma oportunidade de verificar as dimensões e o ajuste da montagem antes de comprometer-se com um lote maior. Quaisquer alterações identificadas nesta etapa podem ser incorporadas aos desenhos e ao plano de fabricação, reduzindo a probabilidade de ajustes repetidos durante a produção em massa.
fornece serviços de fabricação de chapas metálicas para máquinas industriais, componentes automotivos, transporte ferroviário, aeroespacial, novos equipamentos de energia e outras aplicações de fabricação de ponta. Apoiada por uma equipe técnica profissional e sistemas de gestão de qualidade certificados, a empresa trabalha com clientes na revisão de desenhos, fabricação de componentes, inspeção dimensional e requisitos de produção integrada.
A seleção da tolerância correta começa com a compreensão de como um componente funcionará, quais dimensões são críticas e como o material e as operações de fabricação subsequentes podem afetar o resultado final. As peças de aço inoxidável e alumínio devem ser avaliadas de acordo com sua geometria real e condições de produção, em vez de depender de um único valor de tolerância para cada aplicação.
Para projetos que envolvem gabinetes personalizados, suportes de montagem, caixas de proteção ou componentes de chapa metálica de precisão, o Corte a Laser pode fornecer os perfis iniciais necessários para um processo de fabricação coordenado. Compartilhar seus desenhos, especificações de materiais, requisitos de espessura e dimensões críticas permite que a equipe de fabricação avalie a viabilidade e recomende uma abordagem de produção adequada.
Com processamento integrado de chapas metálicas e controle de qualidade dimensional, a Hehua Machinery Technology (Kunshan) Co., Ltd. apoia os clientes desde o desenvolvimento de protótipos até a produção em lote, ajudando a alinhar a precisão do corte com os requisitos do componente acabado.

 EndereçoNº 66 Xingpu Road, cidade de Lujia, cidade de Kunshan, edifícios da fábrica 3 e 4
 pt
 English
 繁体中文
 Italian
 Spanish
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Estonian
 Arabic
 Indonesian


 Mensagem