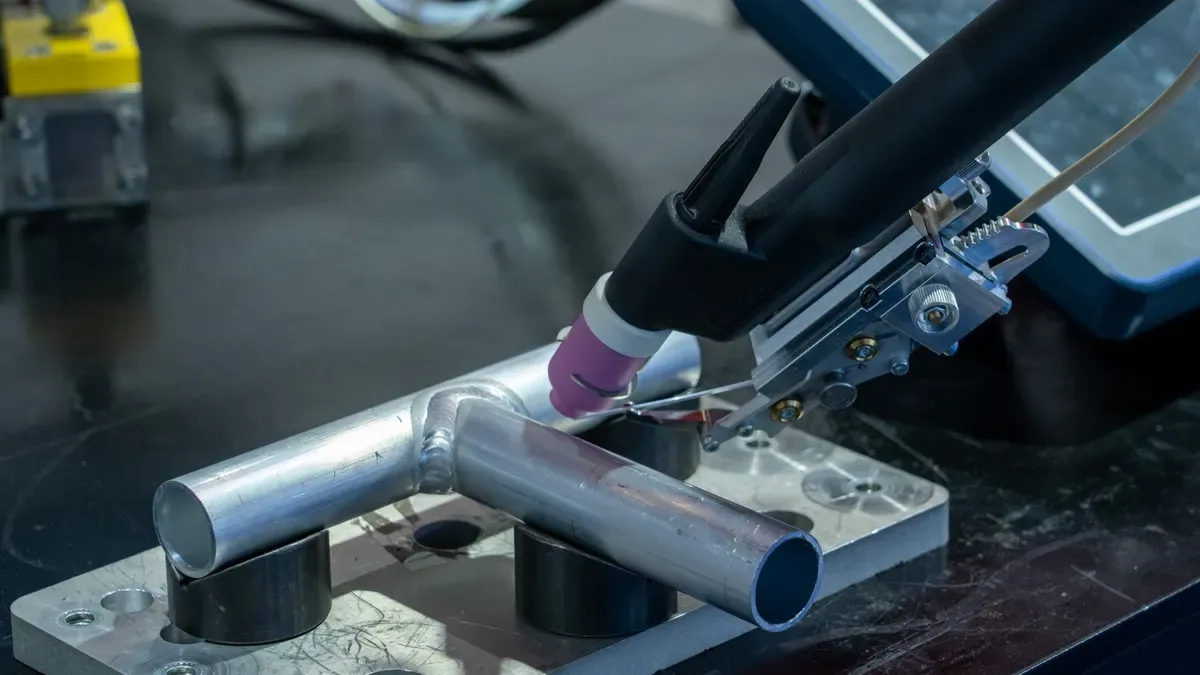
Escolher o fornecedor certo de soldagem TIG para peças de aço inoxidável requer uma lista de verificação clara. Verifique estas sete coisas antes de assinar um contrato:
Certificação: seguindo especificações de procedimentos de soldagem e normas relevantes.
Experiência em aço inoxidável: conhecimento de metais e histórico comprovado de projetos.
Controle de qualidade: inspeção e testes feitos internamente.
Equipamento: uma configuração adequada do soldador TIG e o que ele pode fazer.
Capacidade: quanto ganham por mês e taxas de entrega no prazo.
Comunicação: produção rápida de amostras e uma equipe de engenharia dedicada.
Preço: custos claros e bom valor ao longo do tempo.
Um parceiro confiável atende a todos os pontos. Use esta lista para diferenciar os fornecedores qualificados dos demais. Concentre-se nesses critérios para proteger seu projeto e garantir o sucesso no longo prazo.
Procure a certificação ISO 9001 e documentos de procedimentos de soldagem.
Escolha um fornecedor que conheça bem o aço inoxidável e tenha um forte histórico de projetos anteriores.
Certifique-se de que eles tenham controle de qualidade interno e equipamento de soldagem TIG correto .
Verifique quanto eles podem ganhar por mês e com que frequência entregam no prazo.
Concentre-se em preços claros e bons valores ao longo do tempo, não apenas na opção mais barata.
A certificação ISO 9001 mostra a promessa do fornecedor de manter consistente a gestão da qualidade. Você precisa verificar esta credencial básica ao avaliar um fornecedor de soldagem TIG para peças de aço inoxidável. Além da ISO 9001, outras certificações são importantes dependendo da sua aplicação.
Certificação | Relevância para soldagem TIG de aço inoxidável |
|---|---|
AWS D9.1 | Padrão de soldagem de chapa metálica; relevante para aplicações TIG de aço inoxidável fino |
AWS D1.6 | Soldagem estrutural em aço inoxidável; especifica metais de adição, limpeza e resistência à corrosão |
Seção IX da ASME | Necessário para vasos de pressão e tubulações; crítico para soldagem TIG de aço inoxidável em tais aplicações |
Inspetor de soldagem certificado pela AWS | Garante que os processos de soldagem TIG atendam aos padrões exigidos para projetos de aço inoxidável |
Um fornecedor qualificado mantém Especificações de Procedimento de Soldagem (WPS) e Registros de Qualificação de Procedimento (PQR) para essas certificações. Esses documentos explicam todos os parâmetros – amperagem, tensão, velocidade de deslocamento e temperatura de pré-aquecimento – necessários para fazer soldas em conformidade com o código. Um fornecedor qualificado, por exemplo, mantém especificações de procedimentos de soldagem e registros de qualificação de procedimentos e possui uma equipe de engenharia dedicada. Essa combinação de documentação e suporte de engenharia garante que suas peças de aço inoxidável atendam aos padrões de qualidade industrial.
O aço inoxidável traz desafios únicos na soldagem TIG. Você precisa de um fornecedor que saiba como lidar corretamente com diferentes tipos – austenítico, ferrítico e martensítico. Cada classe precisa de metais de adição, gases de proteção e métodos de controle de calor específicos.
A conformidade vai além dos padrões básicos de soldagem. Os fornecedores devem seguir estruturas regulatórias como o Código Alimentar da FDA, Regulamento UE 1935/2004, Padrões Sanitários 3-A, ASME BPE e AWS D18.1. Esses padrões se aplicam quando peças de aço inoxidável entram em contato com alimentos, produtos farmacêuticos ou outros materiais sensíveis.
O gerenciamento de calor é crítico. O controle adequado da entrada de calor interrompe a sensibilização e mantém a resistência à corrosão. Os fornecedores devem usar processos de baixo calor e resfriamento controlado para evitar problemas como oxidação e empenamento.
A qualificação do soldador confirma a competência. Os testes formais incluem exame visual, testes destrutivos, como testes de flexão, e testes não destrutivos, como radiografia ou inspeção ultrassônica. A documentação de procedimentos qualificados e a requalificação periódica garantem uma qualidade consistente.
Para soldagem estrutural de aço inoxidável, siga AWS D1.6. Esta norma especifica metais de adição especiais, protocolos de limpeza e requisitos de resistência à corrosão. Um fornecedor que demonstra conformidade com esses padrões comprova sua capacidade de lidar com seu projeto de soldagem TIG de aço inoxidável.
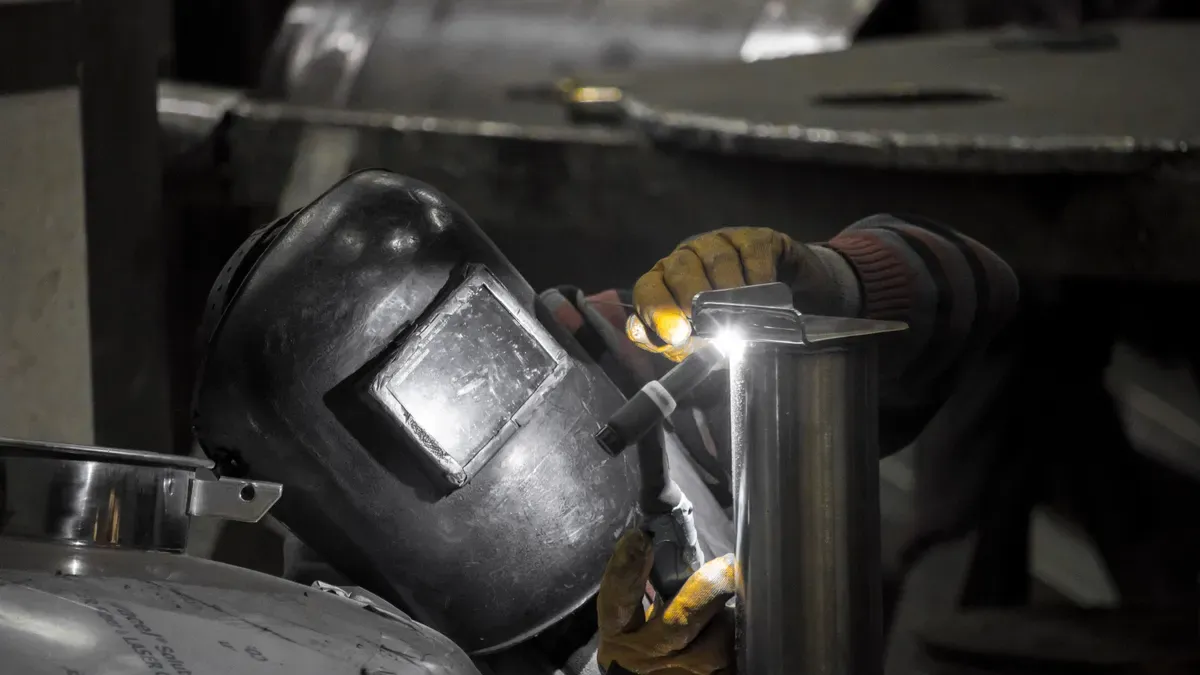
Um bom fornecedor de soldagem TIG entende como o tungstênio, o gás e os metais de adição funcionam juntos. Escolher o errado em qualquer área causa soldas fracas ou descoloridas. Use esta tabela como um guia rápido ao verificar as habilidades técnicas de um fornecedor.
Área de Conhecimento | Requisito Específico |
|---|---|
Seleção de tungstênio | Use 2% de tungstênio lantanado (ponta azul) para a maioria dos trabalhos em aço inoxidável; dá um arco constante e combate a contaminação. Afie-o até obter um arco mais focado. |
Gás de Proteção | Use argônio 100% a 20-30 CHF (10-15 L/min) para manter o oxigênio e o nitrogênio longe da solda. Para aço inoxidável mais espesso, você pode misturar um pouco de hélio para ajudá-lo a penetrar mais profundamente. |
Purga traseira | Use gás argônio para purga traseira ao soldar tubos de aço inoxidável ou chapas finas. Isso evita a oxidação da parte de trás da solda, obtendo um acabamento prateado liso em vez de uma cor preta queimada. |
O aço inoxidável retém o calor porque a junta derretida e a zona afetada pelo calor não permitem que o calor escape bem. Se o material estiver entre 426 e 760°C (800–1400°F), o cromo e o carbono se unem para formar carboneto de cromo nos limites dos grãos. Isso drena o cromo e deixa manchas para corrosão intergranular. A cor da solda informa o que está acontecendo: cor palha ou amarelo brilhante é seguro, azul claro é provavelmente seguro, azul escuro e roxo significam uma maior chance de precipitação de carboneto e preto significa que isso aconteceu e a peça precisa de retrabalho.
Problemas comuns incluem descoloração, distorção, porosidade, rachaduras e queimaduras em aço inoxidável fino. Boas técnicas os impedem. Use grampos, acessórios ou pontos de solda e troque os locais de soldagem para distribuir o calor uniformemente. Seque bem as hastes de enchimento e as linhas de gás para evitar a porosidade. A purga posterior com argônio interrompe a oxidação na parte inferior. Para aço inoxidável fino, use amperagem mais baixa e hastes de enchimento menores, como ER308L 0,035" e use TIG pulsado para reduzir a entrada de calor. Controle a entrada de calor com TIG pulsado, amperagem mais baixa e ciclos de soldagem mais curtos. Use sequências de retrocesso e soldas intermitentes para que o material esfrie entre os segmentos. A fixação e os dissipadores de calor adequados mantêm o alinhamento e liberam calor.
Um portfólio forte mostra que um fornecedor pode lidar com seu material e setor. Um fornecedor com ampla experiência em materiais e capacidades de soldagem TIG manual e robótica pode lidar com protótipos e produção em massa. Essa faixa é importante porque cada material precisa de diferentes controles de calor e metais de adição.
A experiência da indústria mostra profundidade. No setor de petróleo e gás, os fornecedores cuidam de reparos em refinarias, válvulas submarinas e soldas revestidas de Inconel. O trabalho médico precisa de qualidade de solda cosmética, baixa distorção e mínimo de vapores de cromo hexavalente para equipamentos de ressonância magnética e hospitalares. Projetos de alimentos e bebidas utilizam aço inoxidável e duplex para fabricação sanitária, onde o TIP TIG remove respingos, vapores visíveis, distorção e retrabalho. Ao consultar um fornecedor de soldagem TIG, peça exemplos de projetos em sua área. Os fornecedores que atendem essas indústrias geralmente contam com uma equipe de engenharia dedicada para reduzir as taxas de deformação e rejeição.
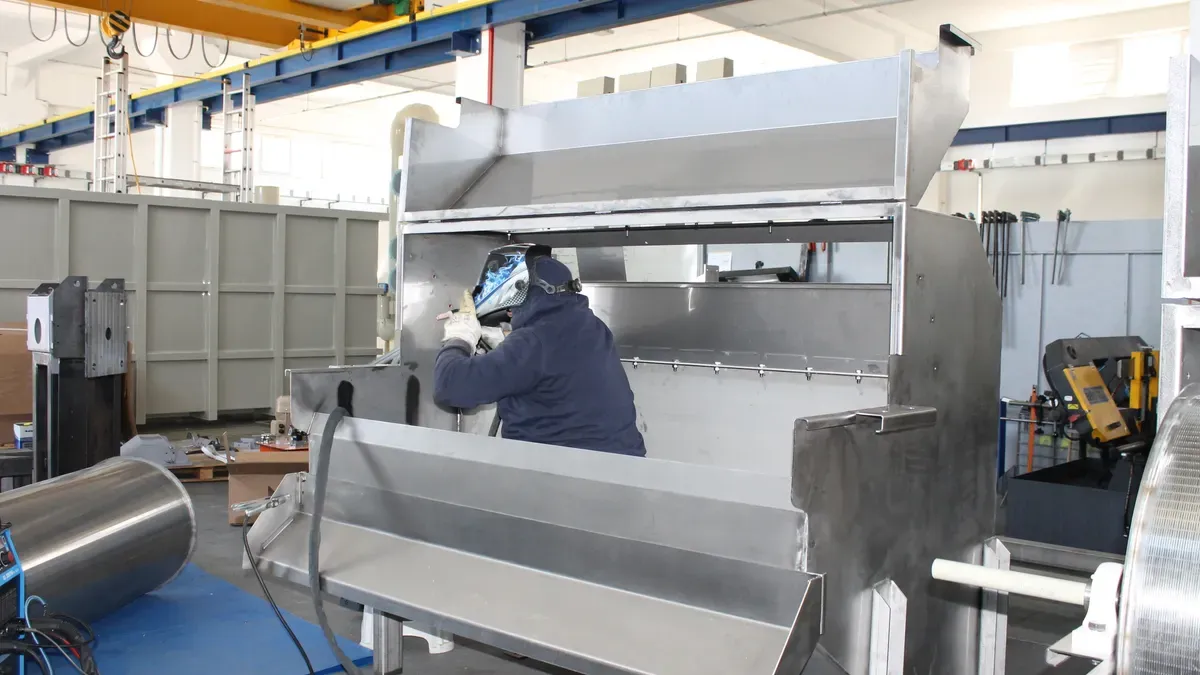
Um bom fornecedor de soldagem TIG verifica cada solda antes de enviá-la. Seu fornecedor deve procurar seis problemas comuns: rachaduras, porosidade, rebaixamento, inclusão de escória, fusão incompleta e sobreposição. Essas falhas enfraquecem a junta e levam à corrosão.
Para soldagem TIG multipasse em aço inoxidável, toda a escória deve ser removida antes da colocação do próximo cordão. Seu fornecedor deve limpar entre as passagens com uma escova de aço inoxidável. Esta etapa evita a contaminação que causa porosidade, inclusão de escória e rachaduras.
Um fornecedor confiável possui uma linha de inspeção completa e oferece serviço completo, incluindo corte, fabricação de acessórios, soldagem, usinagem e acabamento. Você obtém uma peça acabada de uma única fonte.
A configuração correta da máquina é a diferença entre soldas limpas e defeituosas. Seu fornecedor deve controlar a polaridade, a amperagem, o fluxo de gás, o tipo de tungstênio e a temperatura entre passes. A tabela abaixo lista as principais configurações.
Parâmetro | Configuração recomendada |
|---|---|
Polaridade | DCEN (Eletrodo de Corrente Contínua Negativo) |
Amperagem | Controlado com base na espessura do material |
Gás de Proteção | 100% Argônio a 20-30 CFH com lente de gás |
Tungstênio | 2% lantanado ou 2% ceriado, ponta afiada |
Temperatura entre passagens | Controlado para evitar sensibilização para classes austeníticas |
A soldagem TIG robótica torna os resultados ainda mais consistentes. Um sistema robótico utiliza um eletrodo de tungstênio não consumível e uma haste de enchimento separada. Cria soldas limpas e precisas com melhor acabamento superficial. Os robôs seguem movimentos programados que eliminam a variação humana. Eles também continuam correndo sem se cansar.
A soldagem robótica TIG produz soldas da mais alta qualidade e com menor distorção. Onde a integridade, a aparência e a rastreabilidade da solda não são negociáveis, o TIG é o processo de escolha.
Um fornecedor pode oferecer soldagem TIG manual e robótica para protótipos e produção em massa, com equipamentos que manuseiam diversos materiais.
Quanto um fornecedor de soldagem TIG pode ganhar indica se ele pode atender ao tamanho do seu pedido. Um fornecedor com alta capacidade pode expedir grandes volumes sem desacelerar. Eles também mantêm uma alta taxa de entrega dentro do prazo. Isso é importante porque remessas atrasadas atrapalham seu próprio plano de produção. Para peças de aço inoxidável, atrasos na soldagem podem interromper toda a linha de montagem. Você precisa de um parceiro que cumpra sempre os prazos. Alta capacidade e entrega confiável mantêm seu projeto no caminho certo, desde o protótipo até a produção em massa.
O retorno rápido da amostra é um sinal de capacidade de resposta. Essa velocidade é importante porque você deve aprovar a qualidade da solda, o ajuste e o acabamento superficial antes da produção completa. Qualquer atraso na amostragem atrasa todo o seu cronograma e pode causar janelas de mercado perdidas.
Uma comunicação clara é igualmente importante para trabalhos complexos em aço inoxidável. Uma equipe de engenharia dedicada ajuda você a evitar problemas antes que eles comecem. Uma equipe de engenharia dedicada é fundamental para manter altos padrões de qualidade e documentação. Os engenheiros ajudam a reduzir custos de materiais, tornar a fabricação mais suave e ajudar os clientes a melhorar os designs dos produtos para facilitar a produção. Esse suporte é importante quando você solda peças complexas de aço inoxidável com tolerâncias restritas.
Soldadores qualificados também fazem a diferença. Eles lidam com trabalhos complicados com precisão e cuidado. A soldagem TIG é escolhida para trabalhos detalhados e personalizados e ligas especiais, por isso é ótima para projetos complexos de aço inoxidável. Certificações como AWS D1.6 comprovam as habilidades dos soldadores e garantem a conformidade com os padrões do setor. Ao escolher um fornecedor com uma equipe de engenharia dedicada e soldadores qualificados, você diminui o risco de retrabalho, desperdício de material e atrasos no projeto. Uma boa comunicação significa menos surpresas e um caminho mais tranquilo até as peças acabadas.
Uma cotação clara mostra cada linha de custo. Você deve ver material, mão de obra, configuração, tempo de soldagem, inspeção e acabamento listados por conta própria. Um fornecedor que dá uma quantia fixa esconde para onde vai o seu dinheiro. Peça um orçamento detalhado antes de assinar. Isso permite comparar lances de maneira justa e encontrar taxas ocultas.
Bons fornecedores também explicam o que impulsiona os custos. O grau de aço inoxidável, a espessura da peça, o comprimento da solda e os requisitos de tolerância alteram o número final. Quando um fornecedor orienta você sobre esses fatores, você aprende o suficiente para fazer escolhas inteligentes de design. Alguns fornecedores fornecem otimização de projeto para capacidade de fabricação (DFM) como parte de seu processo de cotação. Este serviço ajuda você a detectar problemas de fabricação antecipadamente e evitar surpresas dispendiosas posteriormente.
O lance mais baixo raramente oferece o custo total mais baixo. Uma cotação barata geralmente significa cortes – material mais fino, menos inspeções ou soldadores menos qualificados. Esses atalhos aparecem posteriormente como defeitos, atrasos e falhas de campo. Em vez disso, veja a imagem completa.
Fator | Por que é importante |
|---|---|
Custo total de propriedade (TCO) | Cobre custos de aquisição, operação, manutenção e ciclo de vida — não apenas o preço cotado |
Taxas de retrabalho e rejeição | A má qualidade da solda aumenta os custos de produção, desperdiça tempo e cria exposição à garantia |
Confiabilidade na entrega | Remessas atrasadas atrapalham sua programação e adicionam taxas de agilização ou buffer de estoque |
Suporte pós-venda | Cobertura de garantia e ajuda técnica reduzem interrupções de longo prazo |
Uma máquina mais barata pode economizar dinheiro antecipadamente, mas custar mais no longo prazo devido à ineficiência, alta manutenção ou funcionalidade limitada. Quando visto da perspectiva do custo total de propriedade, um soldador de maior qualidade com forte suporte pós-venda pode proporcionar um melhor retorno do investimento do que uma opção econômica.
O design para otimização da capacidade de fabricação mostra como o serviço de valor agregado reduz os custos a longo prazo. Mudanças iniciais no projeto — como afastar um furo de uma linha de dobra ou adicionar relevo de dobra — interrompem o refugo sem nenhum custo adicional. Esses pequenos ajustes reduzem as taxas de rejeição e mantêm baixo o custo total de propriedade. Um fornecedor que combina certificações relevantes com uma equipe de engenharia dedicada oferece esse tipo de suporte proativo.
Certificação, experiência em aço inoxidável, garantia de qualidade, equipamentos, capacidade, comunicação e preços formam os sete pilares de um fornecedor confiável de soldagem TIG para peças de aço inoxidável. Use esta lista de verificação rápida ao avaliar parceiros em potencial:
Verifique as certificações relevantes e a documentação WPS
Confirme conhecimento em metalurgia e experiência relevante em projetos
Inspecione os procedimentos de teste internos e a configuração do equipamento
Avalie a capacidade mensal e as taxas de entrega no prazo
Revise a transparência das cotações e o custo total de propriedade
Um fornecedor que atenda a todos os critérios fornece as certificações necessárias, suporte de engenharia e serviços de valor agregado. Priorize o valor da parceria de longo prazo em vez da economia de custos de curto prazo. Um fornecedor que investe em qualidade hoje evita retrabalhos dispendiosos e atrasos nos projetos amanhã. Escolha um parceiro focado no sucesso do seu projeto a longo prazo.
A soldagem TIG pulsada é ideal para aço inoxidável fino. Utiliza menos calor e reduz empenamento. Você evita derreter materiais finos. Este método oferece melhor controle da poça de fusão.
O gás argônio é usado para proteger a parte traseira das soldas TIG de aço inoxidável, mantendo o oxigênio afastado e produzindo um acabamento liso sem descoloração ou escamação.
Liste o tipo de aço inoxidável, a espessura da parede, o comprimento da solda e as necessidades de tolerância. Inclua quaisquer padrões relevantes, como AWS D1.6 ou ASME Seção IX. Esses detalhes ajudam o fornecedor a fornecer um preço correto.
Sim. Alguns fornecedores oferecem soldagem TIG manual para protótipos e soldagem TIG robótica para grandes lotes, fornecendo amostras rápidas e qualidade consistente para grandes volumes.
A otimização DFM detecta problemas de projeto antes do início da produção, verificando o posicionamento do furo, o formato da junta e a espessura da parede. Essas mudanças reduzem as taxas de rejeição e mantêm baixo o custo total por peça.



 EndereçoNº 66 Xingpu Road, cidade de Lujia, cidade de Kunshan, edifícios da fábrica 3 e 4
 pt
 English
 繁体中文
 Italian
 Spanish
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Estonian
 Arabic
 Indonesian


 Mensagem