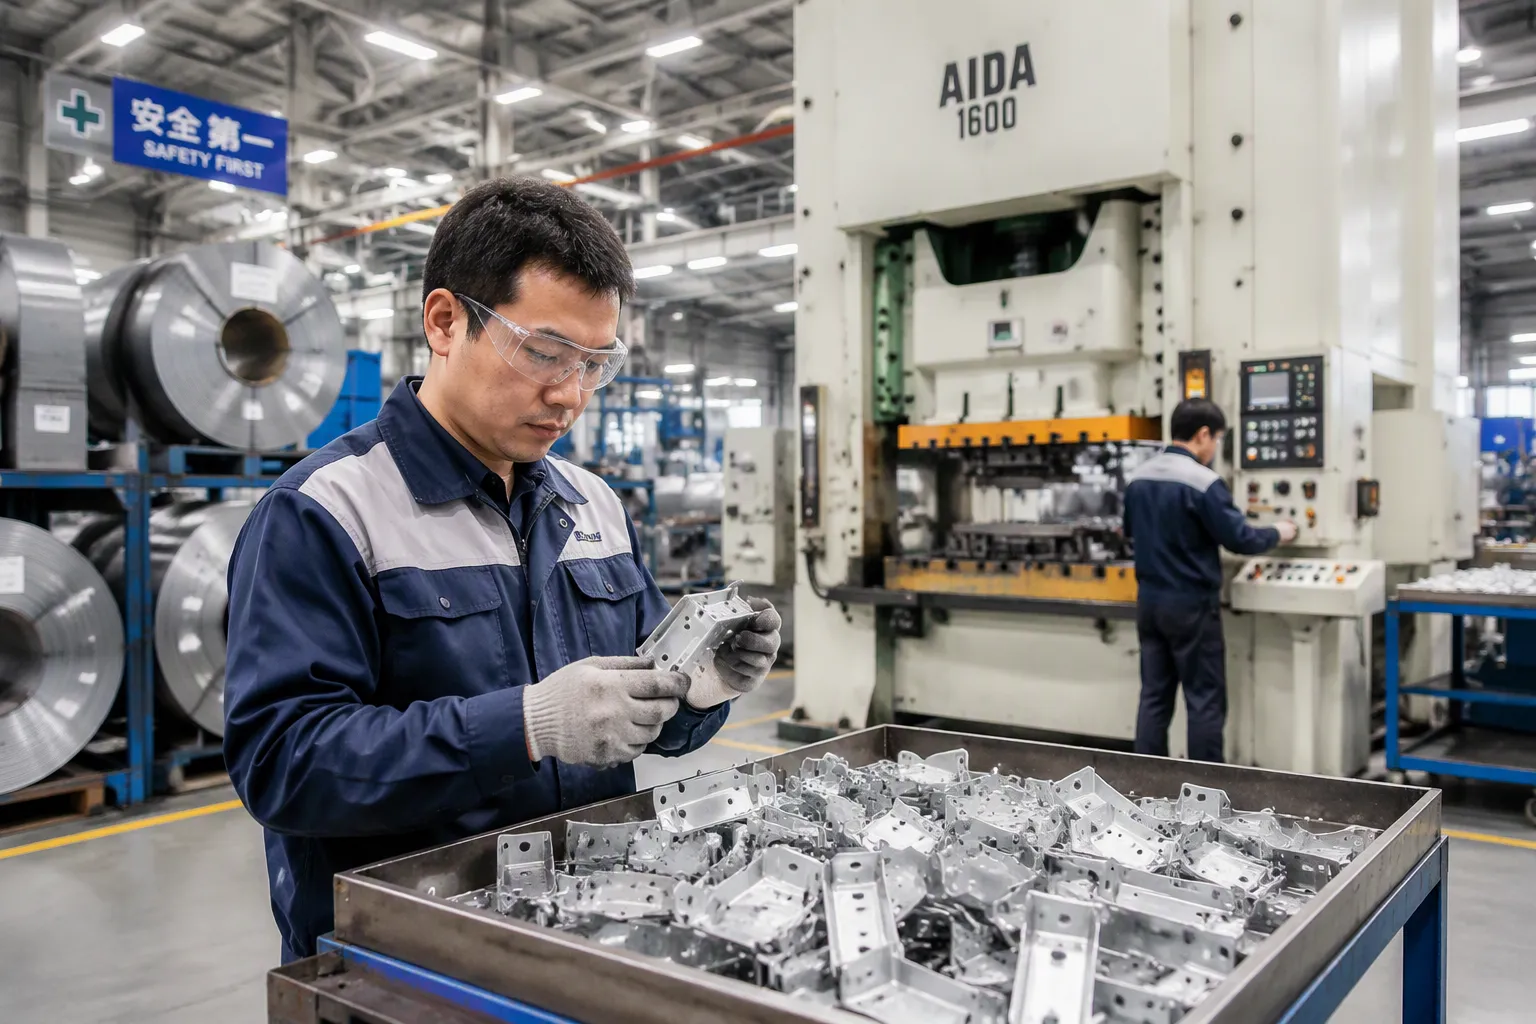
Um fabricante econômico de estamparia de metal atende às suas necessidades técnicas, oferece o melhor custo total de propriedade, administra um forte sistema de qualidade e atende às necessidades de conformidade sem riscos ocultos. Esses quatro fatores – adequação técnica, custo total, sistemas de qualidade e conformidade – constituem a estrutura para cada decisão de fornecimento que você toma.
Você pode usar essa estrutura em cada estágio da seleção de fornecedores. Esta postagem fornece pontos de verificação práticos e as perguntas exatas a serem feitas, desde a primeira triagem de capacidade até a comparação de cotações e a premiação final. Use-os para diferenciar fornecedores que fazem cotações baixas de parceiros que fornecem peças confiáveis a um custo previsível.
Certifique-se de que as habilidades técnicas do fabricante atendem às necessidades de precisão da sua peça e à quantidade que você planeja produzir.
Observe o custo total de propriedade, não apenas o preço unitário, para encontrar despesas ocultas.
Verifique as certificações de qualidade e as práticas de rastreabilidade para garantir que a qualidade das peças permaneça consistente.
Siga um processo passo a passo para escolher: defina suas necessidades, faça uma lista, audite, experimente e compare cotações.
O preço mais baixo raramente é o custo mais baixo; uma revisão cuidadosa protege você de riscos ocultos.
Seu primeiro teste de triagem é se o fornecedor consegue manter a precisão estável em grandes volumes. Um fornecedor pode atingir a tolerância em uma amostra e ainda assim desviar após a produção durar meses. Pergunte como o fabricante de estamparia de metal mantém folgas em milhões de ciclos e solicite dados de longas tiragens em vez de testes únicos.
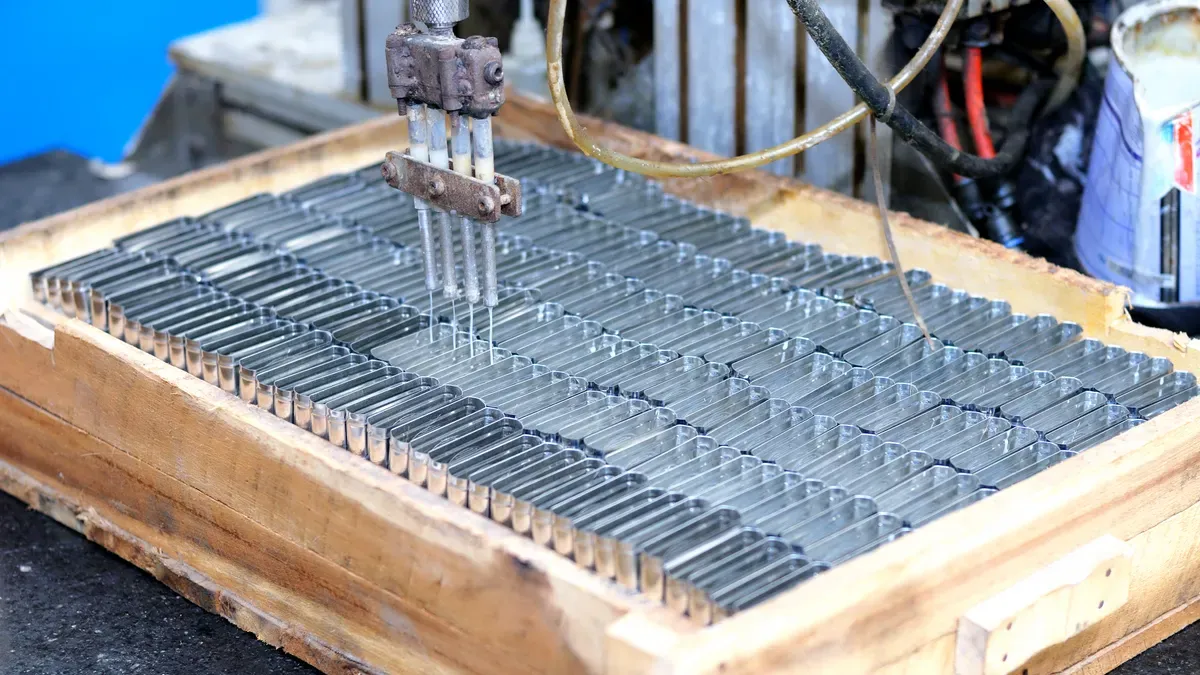
A estampagem progressiva é excelente na produção de peças com tolerâncias restritas e alta repetibilidade. Cada ciclo do processo de estampagem garante que cada peça seja idêntica, garantindo qualidade uniforme em grandes lotes — uma vantagem importante para setores como automotivo, eletrônico, dispositivos médicos e aeroespacial que dependem de consistência.
Combine o processo com a geometria da sua peça. A estampagem personalizada adapta-se a peças complexas e precisas que necessitam de múltiplas operações em uma única matriz. Outros processos atendem a outras necessidades, portanto, confirme se o fornecedor pode explicar por que o método recomendado se adapta ao seu projeto.
A estampagem progressiva geralmente é mais econômica em grandes tiragens. Nesse nível, o investimento em ferramentas é compensado por um baixo custo por peça. Trate isso como uma diretriz geral, não como uma regra rígida. Para volumes menores, peça ao fornecedor que modele a economia para o seu volume real.
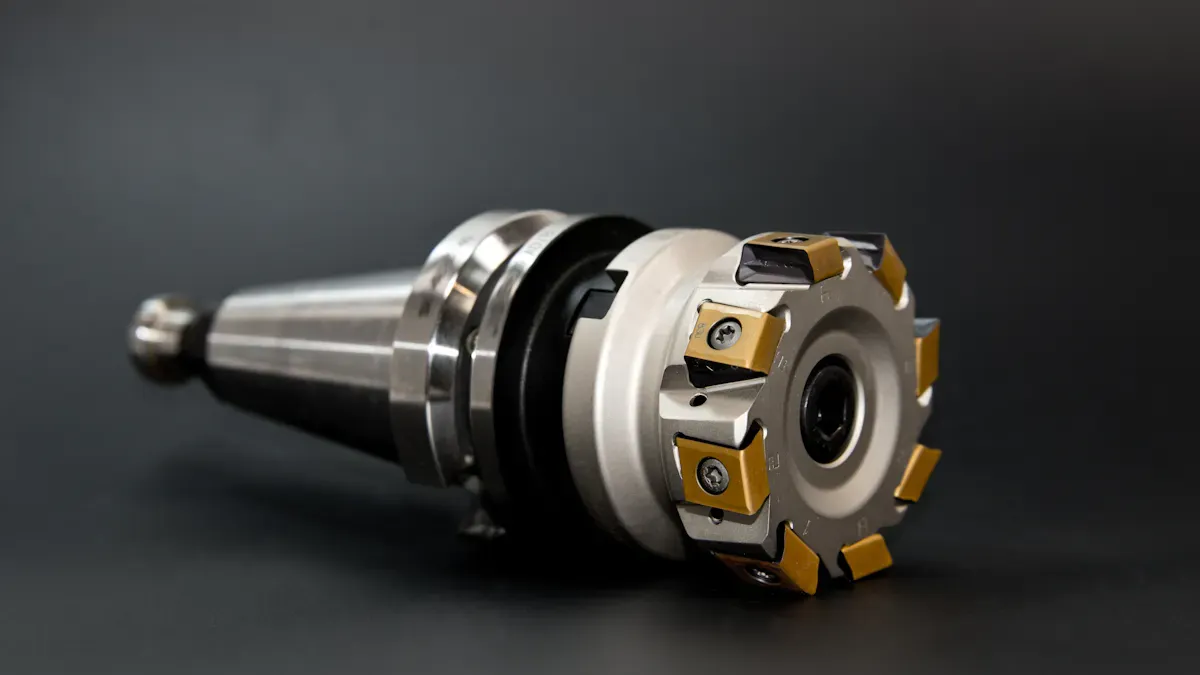
A estratégia de ferramentas impulsiona a qualidade e o custo. Um fornecedor com uma equipe interna de projeto e desenvolvimento de ferramentas mantém o projeto, a construção, o teste e o reparo da matriz sob o mesmo teto. Esse controle reduz as mudanças de projeto, torna mais rigorosa a manutenção da matriz e dá a uma equipe uma responsabilidade clara quando as peças saem da tolerância.
Método de estampagem | Custo inicial de ferramentas | Custo por peça | Volume de produção adequado |
|---|---|---|---|
Estampagem Progressiva | Custo inicial mais alto | Menor custo por peça | Grandes tiragens de produção |
Ferramentas de palco (tradicional) | Menor custo de configuração | Maior preço por peça | Tiragens pequenas e de baixo volume |
Use esta pergunta de verificação: quem projeta e constrói o molde e quem o conserta quando um punção se desgasta? Uma resposta interna sinaliza um controle de processo mais forte.
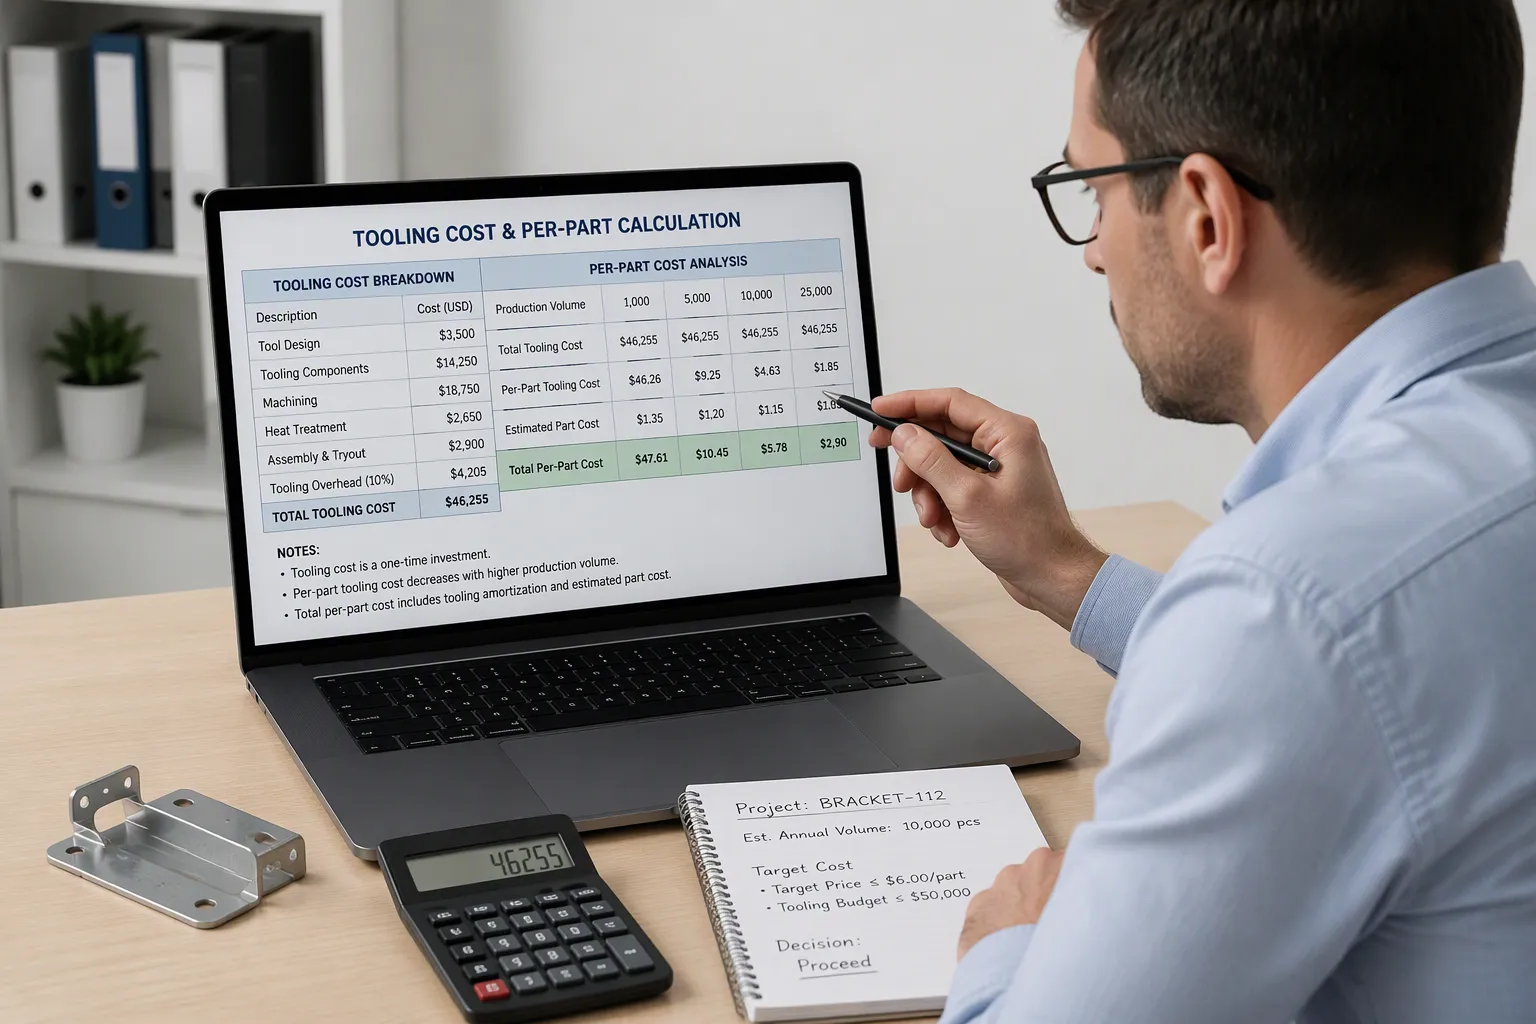
O preço unitário cotado é um ponto de partida, não a resposta. O custo total de propriedade acrescenta ferramentas, frete, estoque, perdas de qualidade e carga administrativa a esse número. Um fabricante de estamparia de metal com um preço por peça mais alto ainda pode ganhar no custo total quando você conta cada camada.
A estampagem personalizada acarreta um grande custo inicial de configuração, e esse custo depende do tamanho e da complexidade do projeto. Você deve distribuí-lo pelo volume esperado antes de comparar os fornecedores. Use o método baseado em unidades: custo de ferramentas por peça = investimento total em ferramentas ÷ volume de vida útil esperado. Um dado de $ 80.000 distribuídos por 400.000 peças acrescenta $ 0,20 por peça. Espalhe o mesmo dado em 250.000 peças e o custo sobe para US$ 0,32. A suposição de volume é sua principal fonte de risco de custo, portanto, escreva seu uso anual estimado no contrato.
Você tem várias maneiras de estruturar a recuperação:
Estrutura | Como funciona | Melhor para |
|---|---|---|
Pagamento antecipado total | Você paga todo o custo do ferramental antes da produção | Compradores com forte posição de caixa que desejam propriedade |
Amortização total | Custo de ferramentas incorporado ao preço por peça | Compradores com restrições de caixa e volume confiável |
Híbrido (depósito + sobretaxa) | 30–50% adiantado, saldo recuperado por peça | Mais equilibrado; mais comumente usado |
Cronograma baseado em tempo | Recuperação mensal fixa ao longo da vida do programa | Vida definida do programa com demanda mensal incerta |
Uma revisão da matriz de tamanho médio e um congelamento do projeto antes do pedido de compra costumam ser a decisão mais econômica em um programa de estampagem. Corrigir o projeto antecipadamente evita retrabalho, reequipamento e lançamento de sucata.
O fornecimento nacional e estrangeiro atende a prioridades diferentes. Os fornecedores nacionais apoiam a redução de riscos e a qualidade das peças através de fábricas visitáveis e prazos de entrega curtos. O fornecimento no exterior oferece outras compensações e se adequa a programas com demanda estável e tolerância para pipelines mais longos.
Pergunte a cada candidato como eles calculam o custo final. As empresas muitas vezes calculam mal os custos de terceirização em 20% a 30% porque ignoram fatores ocultos, de acordo com o estimador de TCO da Reshoring Initiative. Falhas de qualidade podem custar aos fabricantes até 15% a 20% da receita total de vendas.
O preço unitário cotado representa apenas cerca de 60-70% do custo real das compras no exterior, uma vez contadas as variáveis ocultas. O custo de manutenção do estoque, a volatilidade do frete, os prazos de entrega de 90 a 180 dias versus 2 a 6 semanas no mercado interno, a exposição tarifária e os desvios de qualidade mudam a matemática.
Investigue estas áreas por escrito: coordenação de frete e desembaraço aduaneiro, exposição tarifária, quantidades mínimas de pedidos que obrigam você a manter estoque e quem paga pela classificação e retrabalho quando chegam defeitos. Solicite quantidades cumulativas enviadas em relação a qualquer cronograma de amortização e faça a reconciliação trimestralmente. Confirme se o título do ferramental passa para você assim que for pago e garanta os direitos de realocação para que você possa mover a matriz sem cobranças duplicadas. Acompanhe sempre o saldo pendente de ferramentas, porque uma cobrança totalmente incorporada esconde uma responsabilidade que surge se você trocar de fornecedor no meio do programa.
Os sistemas de qualidade e conformidade são o seu terceiro filtro de triagem. Um fornecedor pode passar nas verificações de capacidade e ainda assim falhar aqui. Peça certificados atuais, não cópias de certificados expirados. Verifique cada certificado em relação ao registro do órgão emissor antes de fazer a lista restrita.
Combine a certificação com o seu setor. Um sistema geral de gestão da qualidade abrange muitos compradores. Os programas automotivos geralmente esperam o padrão do sistema de gestão de qualidade automotiva. O trabalho aeroespacial exige o padrão aeroespacial. Os padrões ambientais e de saúde e segurança ocupacional mostram como a fábrica gerencia suas operações mais amplas.
Certificação | Relevância |
|---|---|
IATF16949 | Padrão de sistema de gestão de qualidade automotiva |
AS 9100D | Padrão de gerenciamento de qualidade aeroespacial |
ISO 45001:2018 | Gestão de saúde e segurança ocupacional |
ISO 14001:2015 | Sistema de gestão ambiental |
ISO 9001:2015 | Sistema geral de gestão da qualidade |
Os certificados por si só provam pouco. Pergunte como o fabricante de estamparia de metal controla seus processos no dia a dia. Solicite registros de inspeção em processo, um exemplo de ação corretiva e o método para conter produtos suspeitos. Confirme como o fornecedor define a frequência de inspeção e quem aprova uma execução de produção.
A rastreabilidade separa uma loja controlada de uma não controlada. A matéria-prima deve ser identificável na chegada, com método documentado para verificação e rastreamento durante a produção. Os relatórios de teste do moinho devem ser mantidos por número de bateria, e esse número de bateria deve aparecer no viajante. O viajante deve ser reproduzível para uma tiragem enviada anos depois.
Solicite um registro de inspeção do primeiro artigo. O formato AS9102 Rev C usa três formulários: Formulário 1 para identificação de peças e configurações, Formulário 2 para certificações de matérias-primas e processos especiais e Formulário 3 para resultados dimensionais codificados em um desenho numerado em balão. Um novo primeiro artigo é acionado por uma nova peça, uma mudança de engenharia, uma mudança de processo ou local e um lapso na produção. Os programas derivados do setor automotivo podem exigir o PPAP, um pacote mais amplo que usa os resultados do primeiro artigo como um elemento.
Trate a rastreabilidade de lotes ausentes e certificados expirados como sinais de alerta. Ambos sinalizam um sistema que você não pode auditar com confiança.
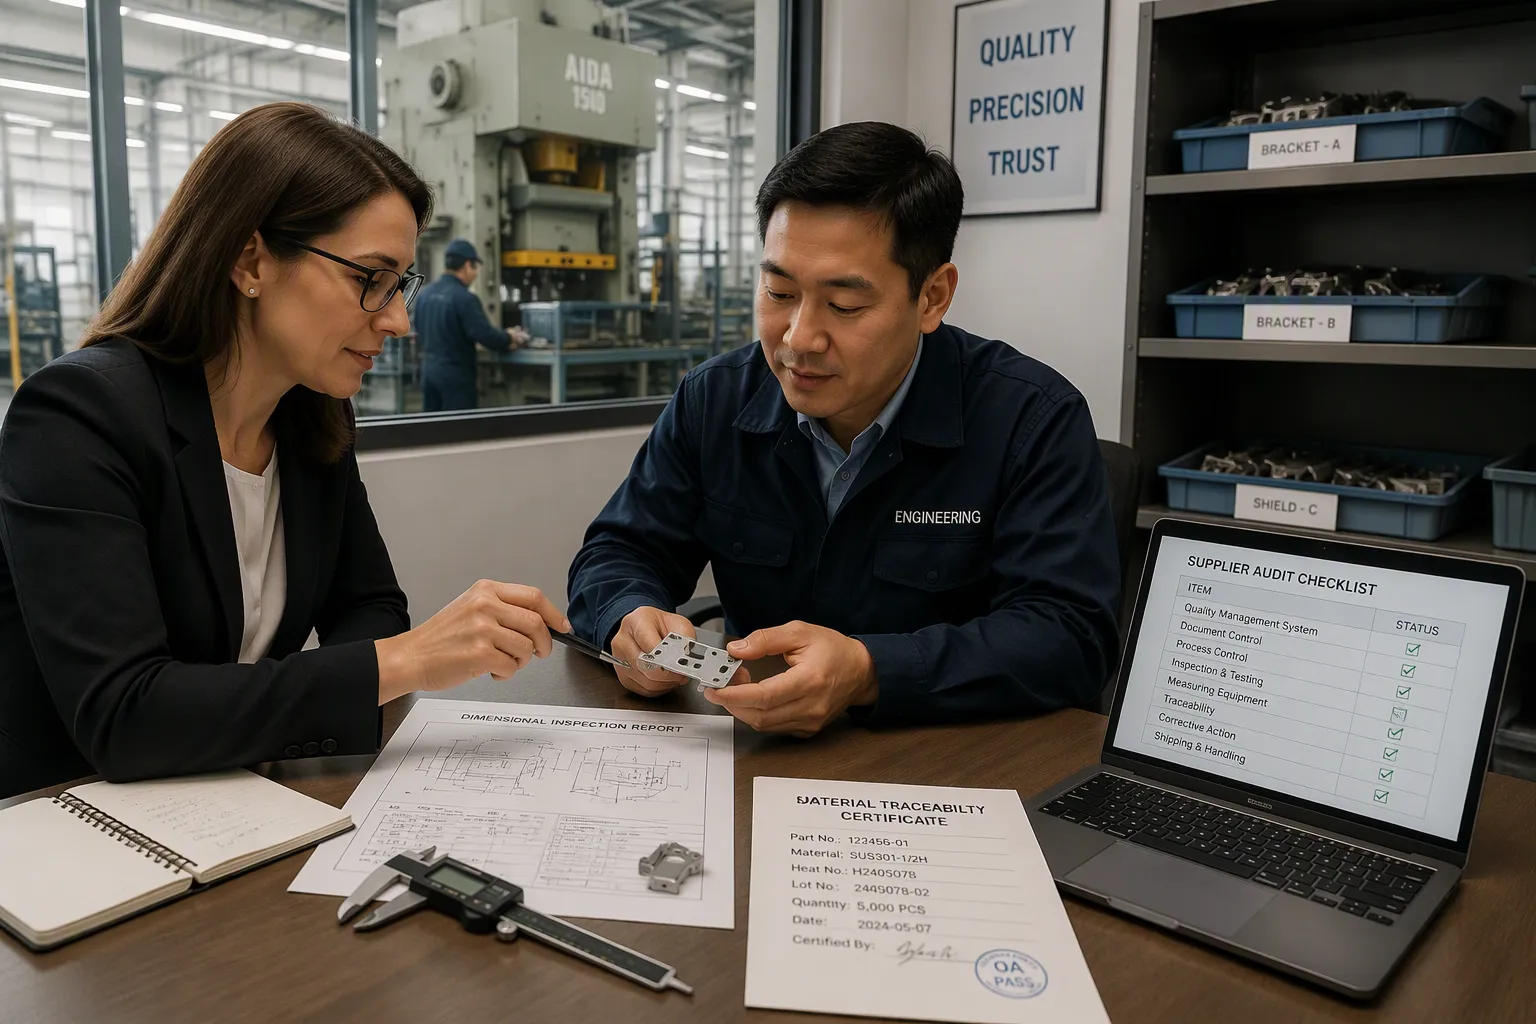
Um número baixo em uma cotação diz pouco sobre a entrega. As equipes de compras OEM devem avaliar se o fabricante de estamparia de metal pode enviar peças conformes com segurança mês após mês. Um processo estruturado substitui suposições por evidências em todas as fases.
Trabalhe em seis etapas em ordem: definir requisitos, listar, auditar, solicitar amostras, comparar cotações em termos idênticos e, em seguida, conceder. Pular uma etapa transfere o risco para o seu programa posteriormente.
Comece com um pacote de dados completo. Envie a revisão atual do desenho, especificação do material, espessura, previsão, quantidade inicial de liberação, endereço de entrega, instruções de embalagem e o nome da pessoa autorizada a aprovar amostras. Adicione modelos 3D, GD&T e requisitos de tratamento de superfície. Especificações incompletas tornam as cotações incomparáveis e convidam ao retrabalho.
Lista restrita com base em critérios claros. Procure experiência relevante no setor, certificações aplicáveis, revisão dedicada de DFM, projeto e fabricação interna de matrizes, comunicação proativa e condições de pagamento razoáveis. Trate “basta nos enviar o desenho” como um sinal de alerta. Peça feedback do DFM como parte da RFQ, não após a premiação.
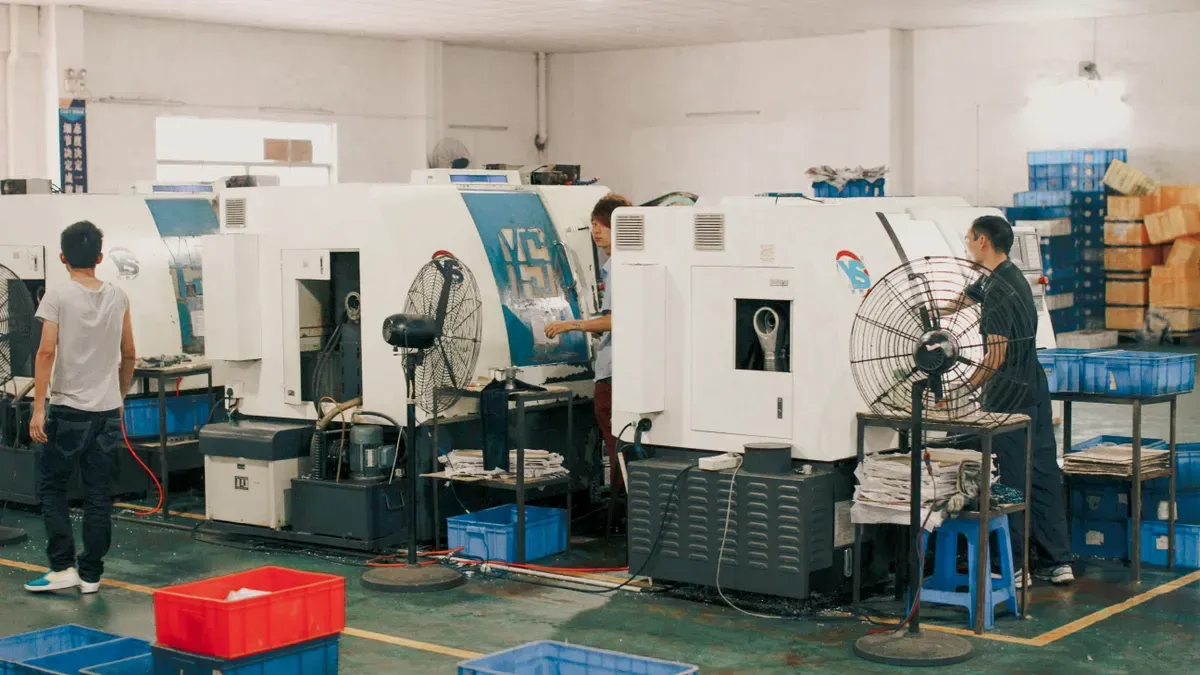
Em seguida, audite pessoalmente. Assista ao funcionamento da tecnologia, conheça a equipe de engenharia e verifique a manutenção das ferramentas e o controle de alterações. Confirme registros de rastreabilidade de materiais, práticas de amostragem e PPAP e equipamentos de inspeção. Verifique quais operações secundárias permanecem internas, pois as redes de fornecedores divididos multiplicam o risco de transferência.
Solicite amostras e trate a amostragem do primeiro artigo como um teste de estabilidade em volume, e não como burocracia. Revise o relatório dimensional, os registros de materiais e os registros de acabamento antes de liberar a produção.
Como um exemplo de parceiro progressivo de estampagem, a Hehua Machinery Technology (Kunshan) Co., Ltd. atende automóveis de nova energia, motores de alta tensão, eletrônicos, transporte ferroviário e peças sobressalentes para equipamentos mecânicos.
Normalize cada cotação antes de classificá-la. Exija um detalhamento total dos custos, abrangendo material, ferramentas, tempo de prensagem, operações secundárias e embalagem. Rejeite aspas de número único, porque você não pode compará-las.
Elemento de cotação obrigatório | Por que isso importa |
|---|---|
Classificação do material e base de custo | Expõe substituições de notas |
Subsídio de sucata | O layout da faixa altera o custo do material |
Custo de ferramentas e termos de amortização | Separa estruturas iniciais de estruturas amortizadas |
Suposições de tonelagem e ciclo da prensa | Revela diferentes suposições de equipamentos |
Operações secundárias | Muitas vezes a maior variação oculta |
Volume anual com padrão de lançamento | O volume impulsiona o preço por peça |
Prazo de entrega e período de validade | Evita a comparação de preços obsoletos |
Bloqueie por escrito a data do índice do material e a janela de validade. Converta cada cotação no custo total do programa em um volume anual realista. Confirme a tonelagem da prensa e a largura do material para a qual a peça está planejada e verifique se a prensa está nas próprias instalações do fornecedor.
Finalmente, acerte os termos das ferramentas antes da adjudicação. Pergunte quem detém o direito ao pagamento no final do programa, quem paga pela manutenção de rotina versus danos catastróficos e o que acontece com qualquer saldo não amortizado se o programa terminar mais cedo. Um fabricante competente de estamparia de metal responde diretamente a todas as três questões.
Quatro fatores ancoram uma decisão econômica: adequação técnica, custo total de propriedade, sistemas de qualidade e conformidade. O ajuste técnico confirma que o fornecedor mantém a precisão do seu volume. O custo total de propriedade conta com ferramentas, sucata, trocas e risco de retrabalho juntamente com o preço unitário. Os sistemas de qualidade e conformidade comprovam que o fornecedor pode repetir peças conformes e documentá-las.
A cotação mais baixa raramente é o custo mais baixo. Uma avaliação estruturada protege você de riscos ocultos que surgem após a adjudicação, quando ferramentas, frete e fugas de qualidade afetam seu programa.
Crie uma lista de verificação a partir das perguntas desta postagem. Aplique-o à sua próxima lista de fornecedores e compare cada candidato nos mesmos termos antes de se comprometer.
A estampagem progressiva geralmente compensa em grandes tiragens de produção. Nesse volume, o baixo custo por peça compensa o investimento em ferramentas. Trate isso como uma diretriz, não como uma regra. Peça ao seu fornecedor para modelar a economia de acordo com seu uso anual real antes de se comprometer.
Sim. O preço unitário cotado é apenas cerca de 60-70% do custo real, uma vez contabilizados frete, estoque, tarifas e fugas de qualidade. Converta cada cotação no custo total do programa em um volume anual realista. Um preço por peça mais alto geralmente ganha quando você adiciona essas camadas.
Confirme quem detém o título depois de pagar, quem cobre a manutenção de rotina versus danos catastróficos e o que acontece com qualquer saldo não amortizado se o programa terminar mais cedo. Reconcilie as quantidades expedidas acumuladas com o cronograma a cada trimestre. Um fornecedor capaz responde diretamente a todas as três questões.
Combine o certificado com o seu setor. Os programas automotivos geralmente esperam a IATF 16949, e o trabalho aeroespacial exige a AS 9100 D. Os compradores em geral podem trabalhar com a ISO 9001:2015. Verifique cada certificado no registro do órgão emissor antes de fazer a lista restrita.
O formato AS9102 Rev C usa três formulários: Formulário 1 para identificação de peças, Formulário 2 para certificações de matérias-primas e processos especiais e Formulário 3 para resultados dimensionais codificados em um desenho numerado em balão. Os programas derivados do setor automotivo podem exigir PPAP.

 EndereçoNº 66 Xingpu Road, cidade de Lujia, cidade de Kunshan, edifícios da fábrica 3 e 4
 pt
 English
 繁体中文
 Italian
 Spanish
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Estonian
 Arabic
 Indonesian


 Mensagem